
0товаров, на сумму
0 ₽

Автоматическая линия SF1000-2 представляет собой полностью автоматизированный комплекс для серийного производства деревянных поддонов, включая стандарты EPAL/EUR/ Линия предназначена для предприятий деревообработки, логистических комплексов и производств, нуждающихся в стабильном выпуске качественной тарной продукции с минимальным участием оператора.
Гидравлическая система обеспечивает равномерное и мощное усилие прижима, гарантируя точную геометрию сборки и надёжное крепление элементов поддона на каждом цикле.
Особенности и преимущества:
Управление производственным циклом осуществляется с помощью современных программ на базе ПЛК
Сборка конструкций выполняется автоматическими гвоздезабивными машинами, включая модули с двухсторонней забивкой
Использование жестких шаблонов для позиционирования досок гарантирует идеальную геометрию и отсутствие перекосов
Широкий диапазон настраиваемых размеров позволяет быстро перенастраивать линию под различные логистические задачи
Оборудование отлично подходит для предприятий, которым необходимо масштабировать производство деревянной тары и обеспечить стабильно высокое качество паллет
Комплектация линии:
Автоматический податчик бобышек
Гидравлический гвоздезабивной станок №1
Защитное ограждение
Переворачиватель на 180° №1
Гидравлический гвоздезабивной станок №2
Станок для обрезки углов с четырех сторон
Стол для горячего штампования с двух сторон
Станок для снятия фаски
Переворачиватель на 90°
Переворачиватель на 180° №2
Гидравлический штабелеукладчик
Стол для выдачи готовой продукции 6 м
Шаблонная форма
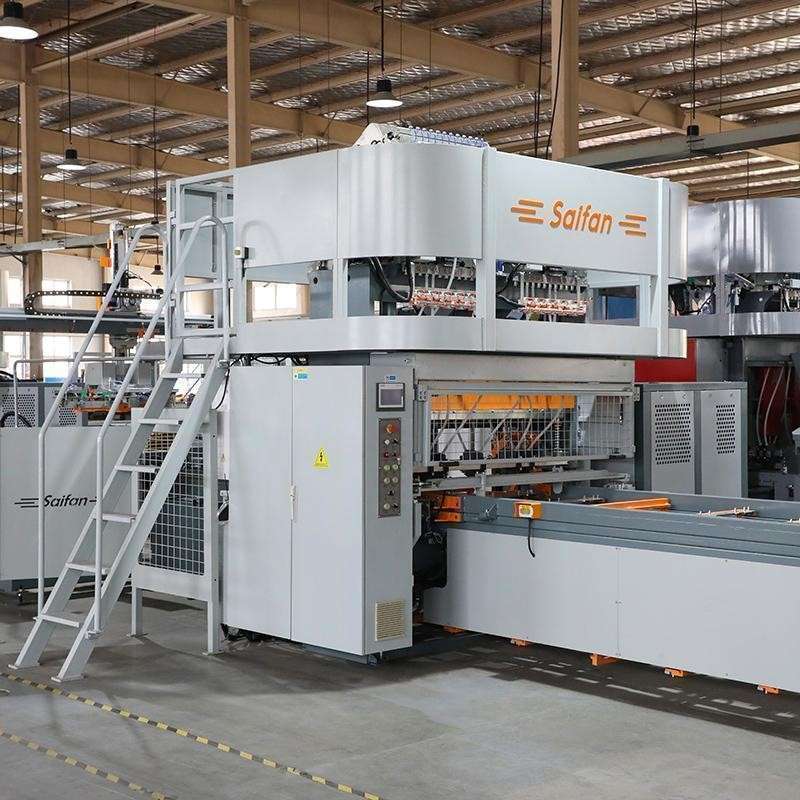
Гидравлический гвоздезабивной станок №1 предназначен для автоматического скрепления досок настила с деревянными бобышками (шашками). Станок запускается по команде контроллера ПЛК после того, как автоматический податчик точно позиционирует все заготовки на сборочной матрице. Рабочее усилие создается гидравлической системой, которая плавно и мощно опускает гвоздезабивные головки на собранную конструкцию. Под действием высокого давления масла бойки одновременно забивают крепежные гвозди сквозь доски прямо в опорные блоки. Использование гидравлического привода обеспечивает стабильную и равномерную силу удара на каждом цикле, полностью исключая недобив гвоздей и растрескивание древесины. В результате этого этапа формируется прочный и геометрически точный верхний щит поддона, который автоматически передается на следующий узел линии для дальнейшей сборки.
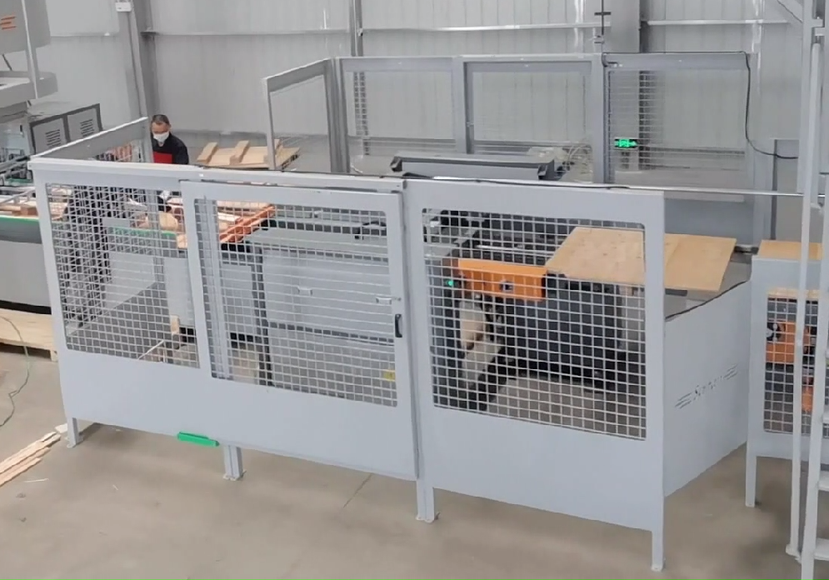
Защитное ограждение предназначено для обеспечения безопасности операторов, физически изолируя опасные подвижные узлы линии SF1000-2. Оно закрывает зону работы автоматического податчика бобышек и первого переворачивателя на 180°, где происходят быстрые механические перемещения тяжелых элементов. Прочный кожух предотвращает случайное попадание рук, одежды или посторонних предметов в рабочие механизмы во время автоматического цикла сборки. Ключевым элементом системы выступает встроенный предохранительный выключатель, жестко связанный с контроллером управления линией. При попытке открыть дверцу ограждения этот датчик мгновенно подает сигнал на принудительную остановку данного участка оборудования. Такая электрическая блокировка полностью исключает риск получения травм персоналом от удара массивного переворачивателя или сервопривода.
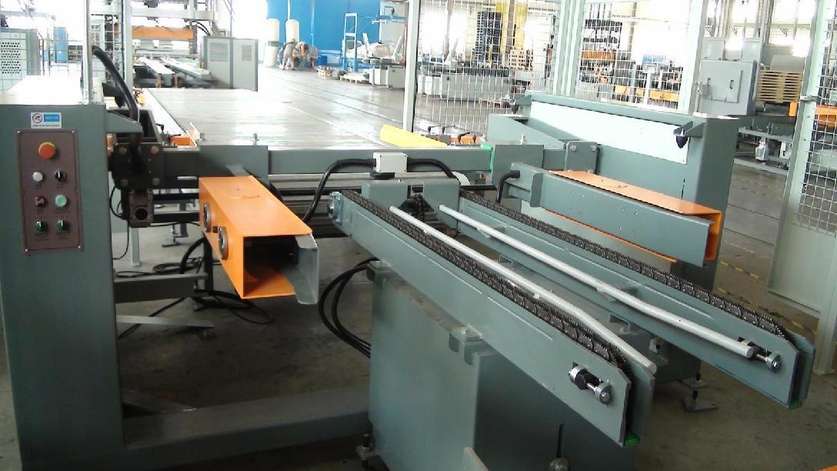
Первый переворачиватель на 180° предназначен для изменения пространственной ориентации частично собранного поддона после первичной сшивки. После того как первый гвоздезабивной станок надежно соединил доски верхнего настила с опорными бобышками, заготовка поступает на платформу этого узла. Механизм надежно фиксирует деревянную конструкцию с помощью гидравлических или пневматических захватов, исключая ее смещение во время движения. Затем приводной механизм плавно поднимает поддон и вращает его вокруг продольной оси ровно на 180 градусов. В результате этого переворота собранный верхний настил оказывается снизу, а открытые торцы деревянных бобышек направляются строго вверх. Такое позиционирование критически важно для следующего этапа сборки, когда на бобышки будут уложены доски нижнего настила (лыжи). Завершив поворот, устройство аккуратно опускает перевернутый поддон на конвейер следующей секции для продолжения цикла. Работа узла полностью автоматизирована и синхронизирована контроллером с общим темпом линии, что исключает необходимость тяжелого ручного труда.
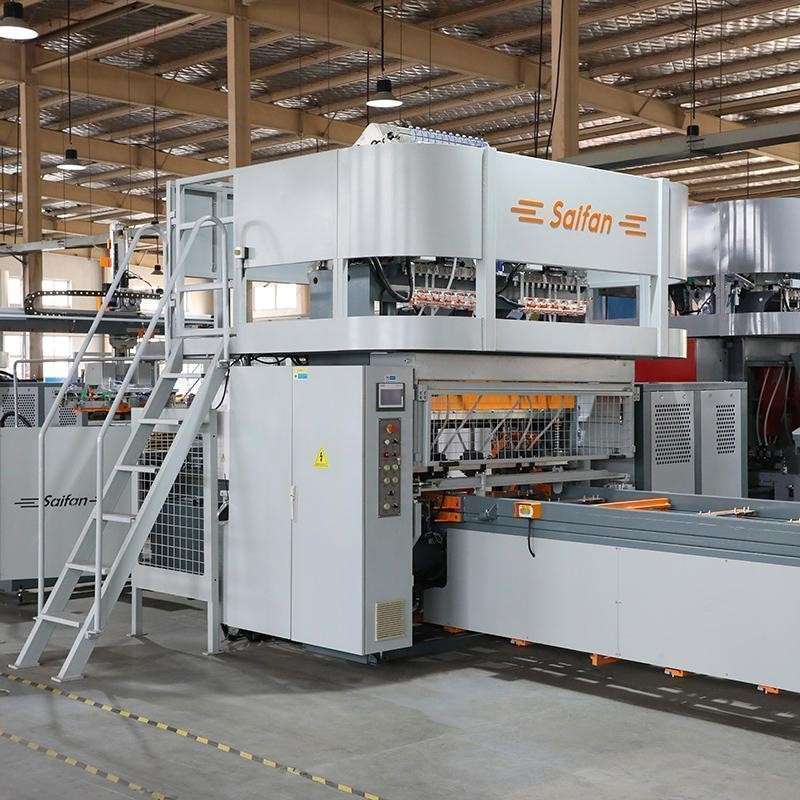
Гидравлический гвоздезабивной станок №2 предназначен для окончательной сборки поддона, а именно крепления досок нижнего настила к опорным бобышкам. Станок вступает в работу после того, как первый переворачиватель на 180° переворачивает заготовку, направляя открытые торцы шашек строго вверх. После позиционирования досок нижнего настила на бобышках, система управления активирует рабочий цикл станка. По команде контроллера гидравлическая система плавно опускает рабочую балку с гвоздезабивными головками, надежно фиксируя конструкцию. Под высоким давлением масла бойки одновременно забивают крепежные гвозди сквозь нижние доски прямо в опорные блоки. Использование гидравлического привода обеспечивает стабильную силу удара на каждом цикле, исключая недобив гвоздей и повреждение древесины. В результате этого этапа завершается формирование готовой, жесткой и геометрически точной конструкции деревянного поддона. После завершения сшивки готовое изделие автоматически выгружается на выходной конвейер, освобождая рабочее место для нового цикла.
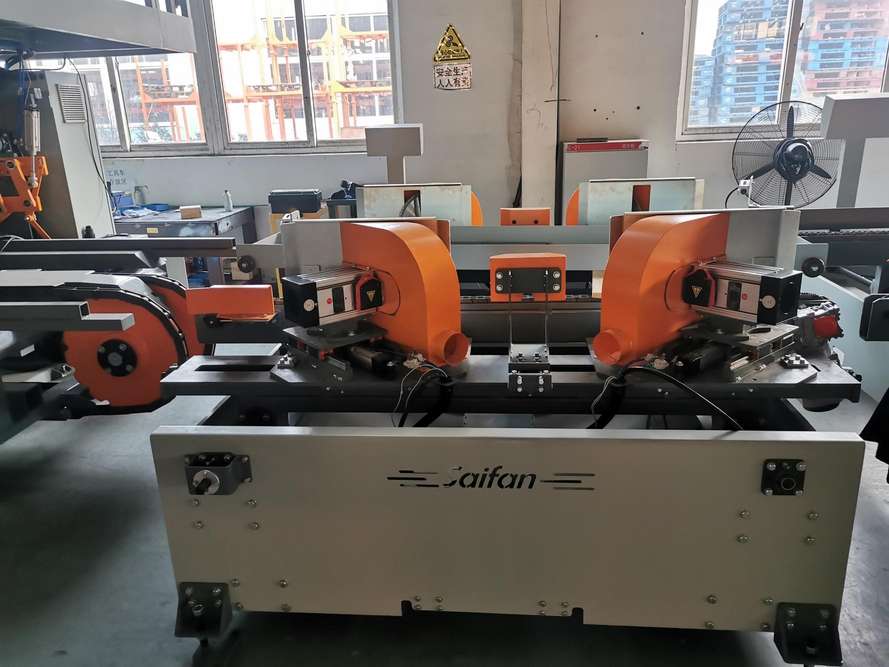
Станок для обрезки углов с четырех сторон предназначен для финальной механической обработки готового поддона, а именно для снятия фасок с острых кромок досок. Эта операция необходима для соответствия международным стандартам (таким как EPAL), предотвращения травм персонала и облегчения заезда вил погрузчика. После выхода со второго гвоздезабивного станка поддон по конвейеру поступает в рабочую зону этого узла, где надежно фиксируется специальными зажимами. Затем четыре независимых режущих узла одновременно подводятся к углам конструкции. Высокоскоростной режущий инструмент точно срезает лишнюю древесину, формируя аккуратные скошенные углы на всех четырех сторонах. Образующаяся при этом стружка и древесные отходы мгновенно удаляются встроенной системой аспирации, поддерживая чистоту на рабочем месте. По завершении цикла зажимы разжимаются, и полностью готовое изделие автоматически выгружается на участок маркировки или штабелирования. Весь процесс управляется контроллером ПЛК и занимает всего несколько секунд, не снижая общий темп работы автоматической линии.
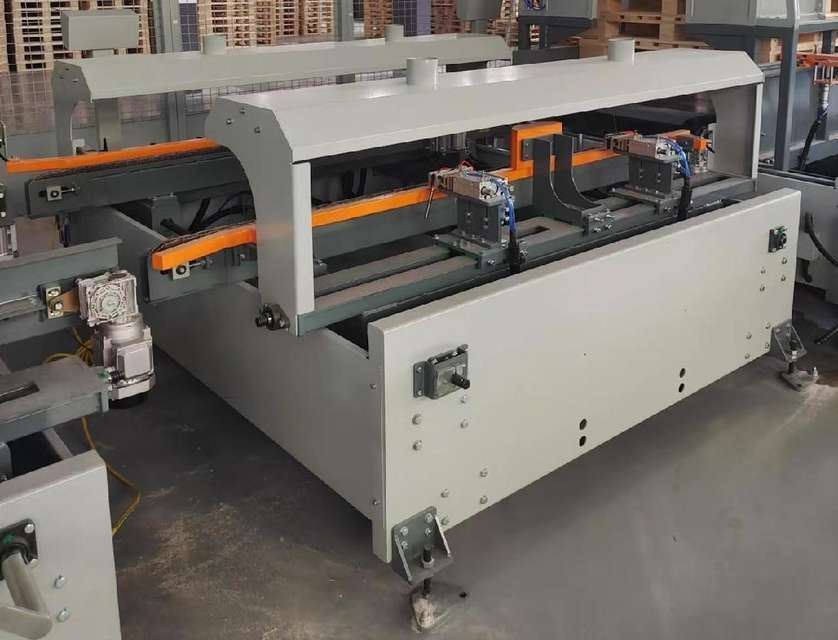
Стол для горячего штампования с двух сторон предназначен для нанесения обязательной идентификационной маркировки на готовые поддоны. Этот этап необходим для выжигания логотипов стандартов EPAL, EUR или фитосанитарных знаков IPPC на опорных бобышках. Готовый поддон фиксируется на рабочем столе, после чего по команде контроллера срабатывают приводы маркировочного узла. С двух противоположных боковых сторон к шашкам одновременно подводятся металлические штампы (клейма), предварительно нагретые до высокой температуры. Под воздействием давления раскаленные штампы прижимаются к древесине, мгновенно выжигая на ней глубокие и четкие отпечатки. Метод горячего штампования гарантирует, что маркировка не сотрется и не размоет со временем, так как она не требует использования чернил. После заданного времени выдержки клейма автоматически отводятся, освобождая промаркированный поддон для финальной выгрузки. Весь цикл полностью автоматизирован, что обеспечивает стабильное качество оттисков и соответствие строгим международным стандартам качества тары.
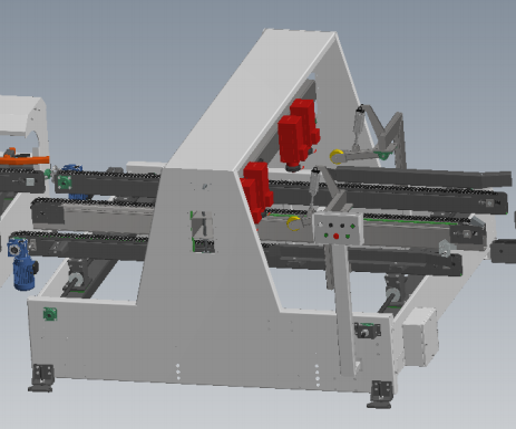
Станок для снятия фаски предназначен для финишной механической обработки краев досок верхнего и нижнего настилов готового поддона. Эта операция убирает острые кромки, защищая упакованные грузы от повреждений, а персонал — от случайных травм и заноз. После этапа маркировки поддон по конвейеру поступает в рабочую зону станка, где надежно фиксируется специальными прижимами. Затем к продольным и поперечным краям досок подводятся вращающиеся фрезерные головки. Высокоскоростные фрезы аккуратно срезают прямые углы древесины, формируя ровную фаску под заданным углом. Образующаяся в процессе фрезерования древесная стружка мгновенно удаляется из рабочей зоны встроенной системой аспирации. По завершении цикла прижимы разжимаются, и полностью обработанный поддон автоматически передается на участок финального штабелирования. Используется 6 фрезерных головок.
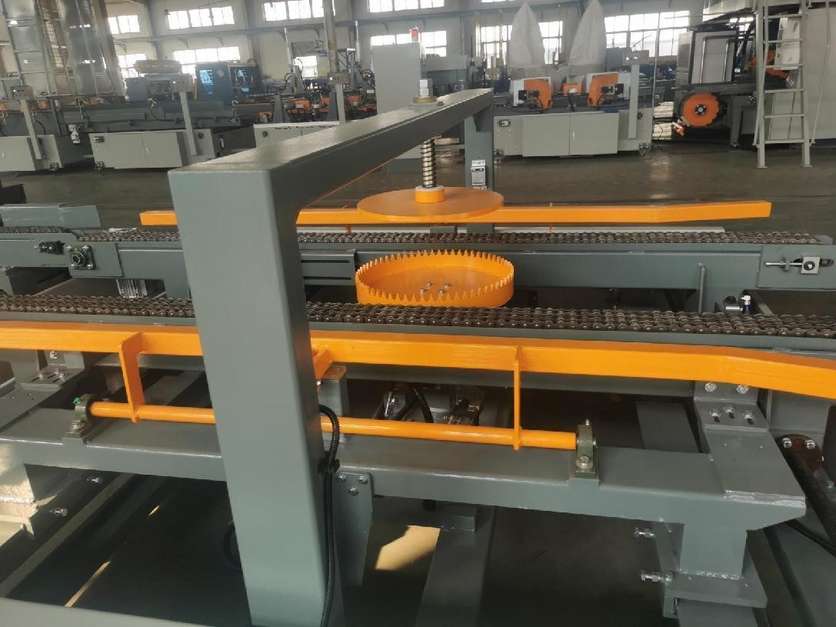
Переворачиватель на 90° предназначен для изменения продольной ориентации готового поддона перед его финальным штабелированием или упаковкой. После прохождения всех этапов сборки, маркировки и снятия фаски поддон по конвейеру поступает на платформу этого узла. Специальные зажимы или подъемный механизм надежно фиксируют деревянную конструкцию, предотвращая ее смещение во время вращения. Затем привод плавно поворачивает поддон вокруг его вертикальной оси ровно на 90 градусов. Такой разворот необходим для правильного позиционирования паллет при автоматической укладке в штабеля или для удобства последующего захвата складской техникой. Завершив поворот, механизм аккуратно опускает изделие обратно на роликовый конвейер и разжимает фиксаторы. Далее поддон в новой ориентации беспрепятственно транспортируется на участок выгрузки и формирования транспортных пакетов. Весь цикл работы переворачивателя полностью автоматизирован и жестко синхронизирован контроллером ПЛК с общим темпом производственной линии.
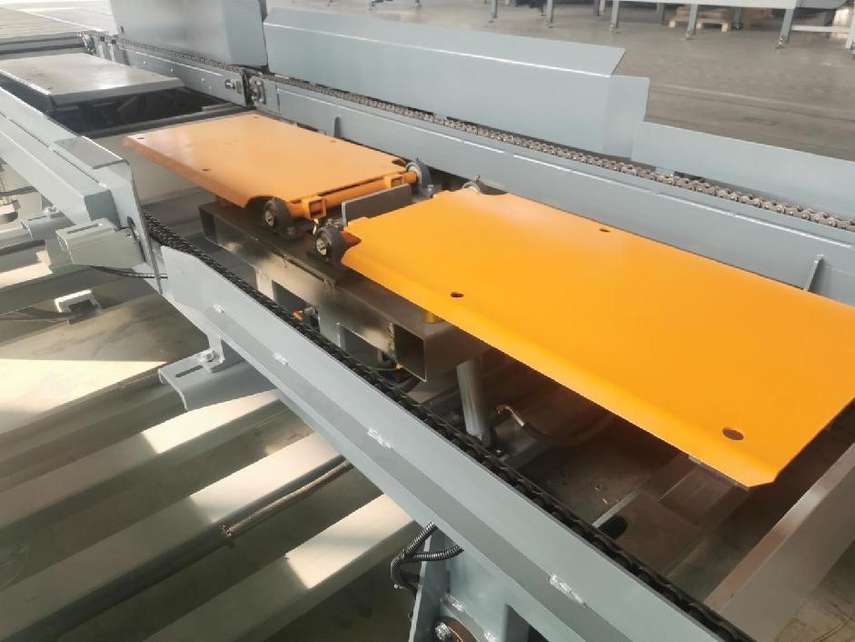
Второй переворачиватель на 180° предназначен для возврата полностью собранного поддона в стандартное рабочее положение перед его финальной выгрузкой. На предыдущих этапах, после сшивки нижнего настила и обработки углов, поддон часто перемещается по линии в перевернутом виде (опорными лыжами вверх). Поступая на платформу этого узла, готовая деревянная конструкция надежно фиксируется специальными захватами, исключающими ее смещение или падение. Затем приводной механизм плавно вращает заготовку вокруг продольной оси ровно на 180 градусов. В результате этого движения поддон переворачивается верхним настилом вверх, принимая правильную пространственную ориентацию. Это критически необходимо для последующего автоматического штабелирования, удобства захвата вилочным погрузчиком и соблюдения международных логистических стандартов. Завершив оборот, устройство аккуратно опускает изделие на выходной роликовый конвейер и разжимает фиксаторы. Работа узла полностью автоматизирована и жестко синхронизирована контроллером ПЛК с общим тактом производственной линии.
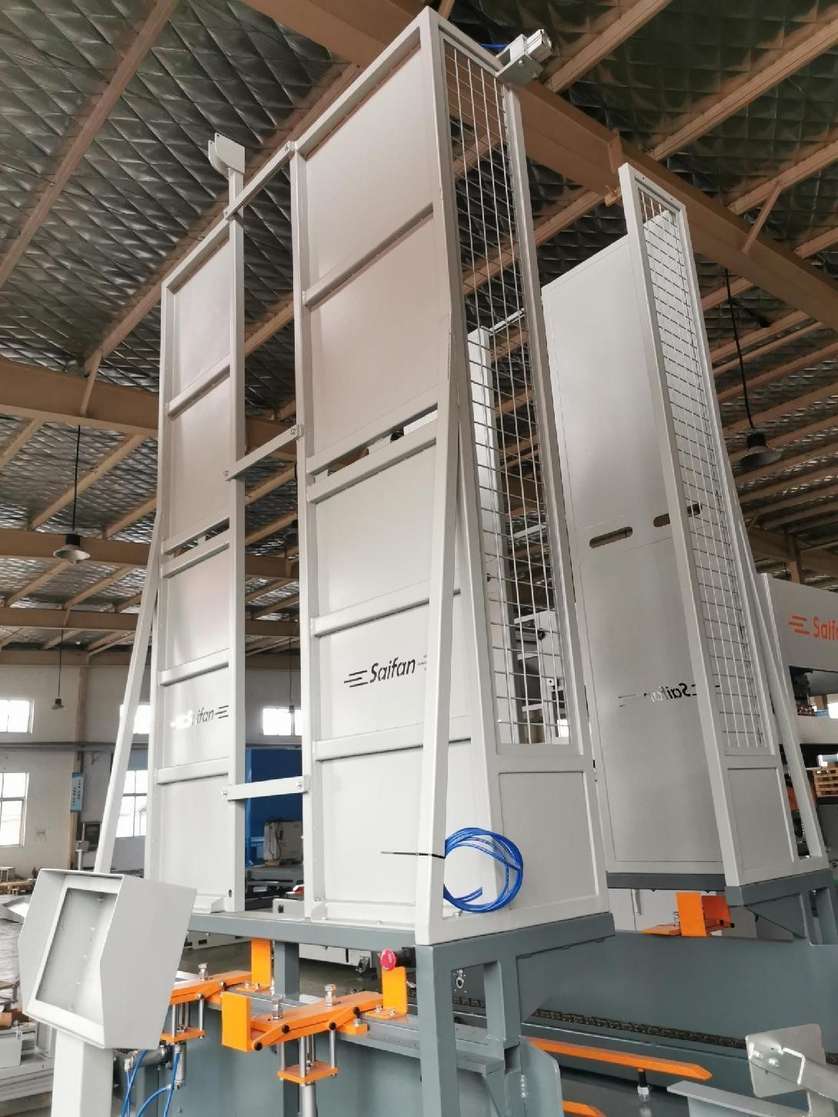
Гидравлический штабелеукладчик предназначен для автоматического сбора готовых поддонов в аккуратные стопки (штабеля) для их дальнейшего хранения и транспортировки. После выхода с финального участка линии поддон по конвейеру поступает в зону захвата укладчика. Гидравлический механизм плавно поднимает заготовку на заданную высоту, соответствующую уровню уже сформированного штабеля. Затем устройство бережно опускает поддон поверх предыдущего изделия, обеспечивая точное позиционирование и предотвращая смещение или повреждение древесины. Использование гидравлического привода гарантирует стабильное усилие и плавность хода, что исключает удары и деформацию готовой тары. По мере формирования стопки заданной высоты система автоматически останавливает цикл укладки и выгружает весь штабель на участок упаковки или складирования. Весь процесс управляется контроллером ПЛК, что позволяет синхронизировать работу укладчика с общим темпом производственной линии и минимизировать ручной труд.
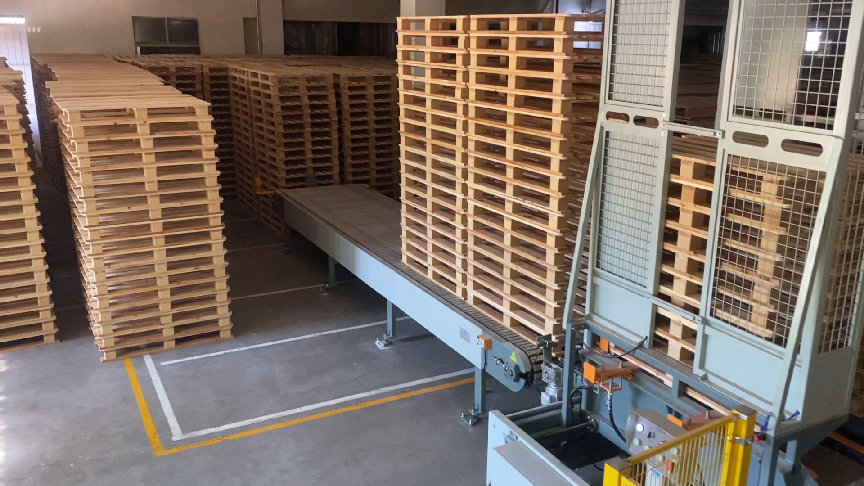
Стол для выдачи готовой продукции длиной 6 метров является финальным буферным участком, предназначенным для приема и накопления собранных деревянных поддонов. Его главная задача — обеспечить бесперебойность автоматического производственного цикла, создавая необходимый запас изделий перед их вывозом. Внушительная длина в 6 метров позволяет разместить на нем несколько полных штабелей, не останавливая работу основных сборочных и маркировочных узлов линии. Это дает оператору вилочного погрузчика достаточно времени для безопасного подъезда, захвата и транспортировки готовых пакетов на склад без создания заторов. Стол обычно оснащен приводным роликовым или цепным конвейером, который плавно перемещает продукцию в удобную зону отгрузки по мере ее поступления от штабелеукладчика.
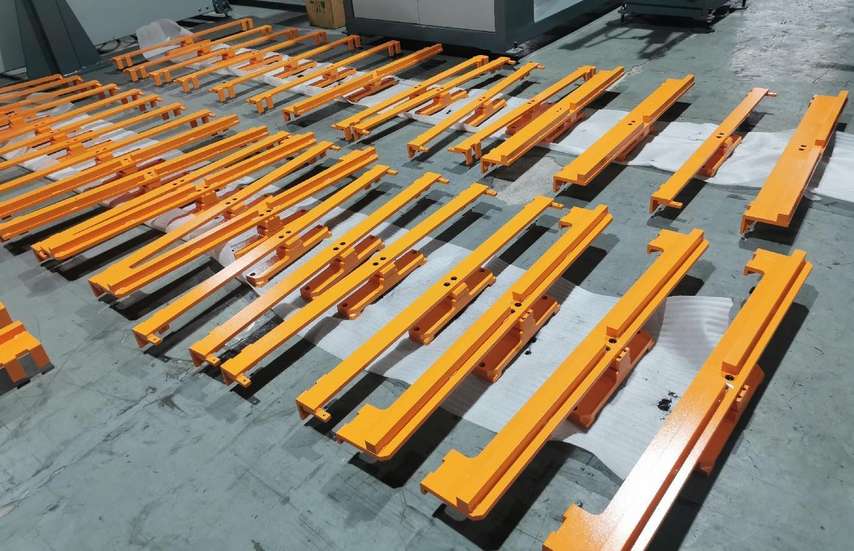
Шаблонная форма (или сборочный кондуктор) в линии SF1000-2 является ключевым элементом, обеспечивающим точное пространственное позиционирование всех деревянных деталей перед их скреплением. Она представляет собой жесткую металлическую матрицу с регулируемыми упорами и направляющими, которые задают строгие координаты для досок настила и опорных бобышек.
Изменяется под параметры чертежа поддона, предоставленного клиентом.
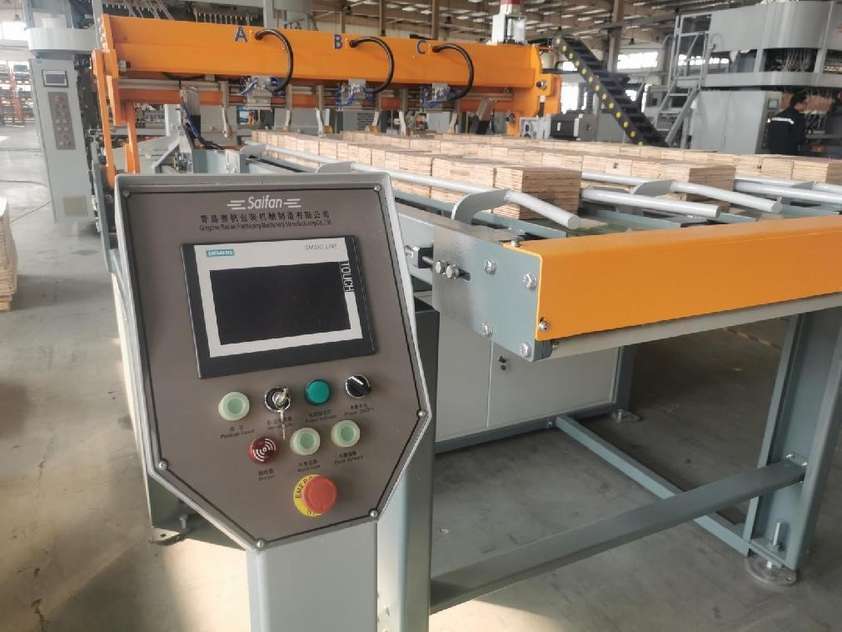
Автоматический податчик бобышек предназначен для бесперебойной подачи и точного позиционирования деревянных блоков (шашек) на сборочном столе. Работой этого узла полностью управляет программируемый логический контроллер (ПЛК), синхронизирующий его действия с общим циклом сборки. В основе механизма лежит сервопривод, который обеспечивает плавное перемещение заготовок из накопителя в рабочую зону. Благодаря серводвигателю каждая бобышка без перекосов устанавливается в строго заданную точку на сборочной форме. Узел поддерживает работу с блоками шириной от 60 до 200 мм, позволяя быстро перенастраивать линию под разные форматы тары. После точной установки блока в работу автоматически вступает гвоздезабивная станция. Она надежно прибивает к поданной бобышке доски верхнего настила, формируя прочную основу будущего поддона.
При безналичной оплате, через банк, заказ отгружается только после зачисления денег на банковский счет компании ООО "Прума.ру", если иное не обусловлено договором. При получении товара необходимо предоставить доверенность по форме М-2 либо поставить круглую печать организации на сопроводительные документы.
Вы оплачиваете заказ наличными в точке выдачи в момент получения заказа. От Вас потребуется либо доверенность по форме М-2, либо заверить документы круглой печатью организации и документ подтверждающий личность.
Документы оформляются от ИП, Счет-фактура не предоставляется, так как применяется упрощенная система налогообложения.
Забрать заказ можно по адресу:
г. Екатеринбург, ул. Первомайская, 109, офис 406.
Пн-Пт 9-00 18-00 .
Осуществляем доставку оплаченного товара по России посредством транспортных компаний
Транспортную компанию выбирает покупатель
Доставку оплачивает покупатель.
Бесплатно до любой транспортной компании
Бесплатно до клиента при сумме заказа более 100 000 руб
Поставляемый товар, цены, наличие и акции могут отличаться в других регионах.
Вы всегда можете поменять регион на сайте. Товары доставляются в любой город РФ.


